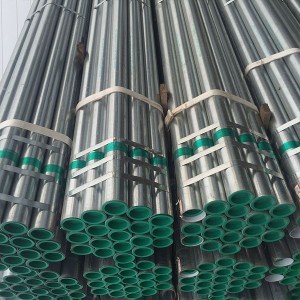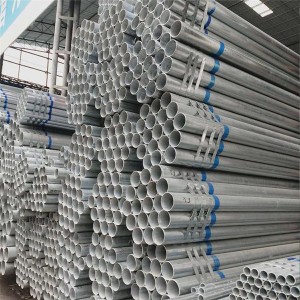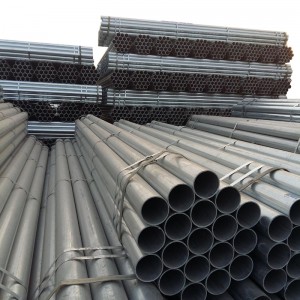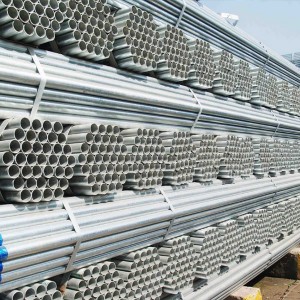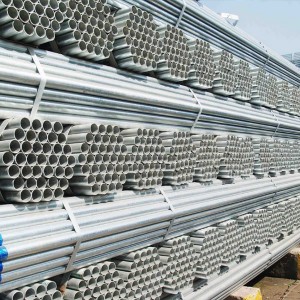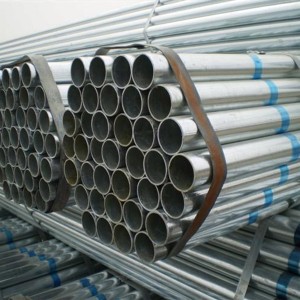


冷間亜鉛めっき鋼管、溶融亜鉛めっき鋼管
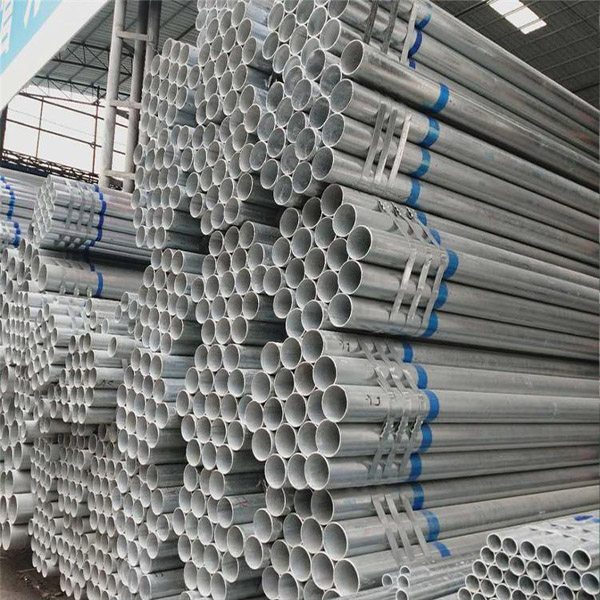
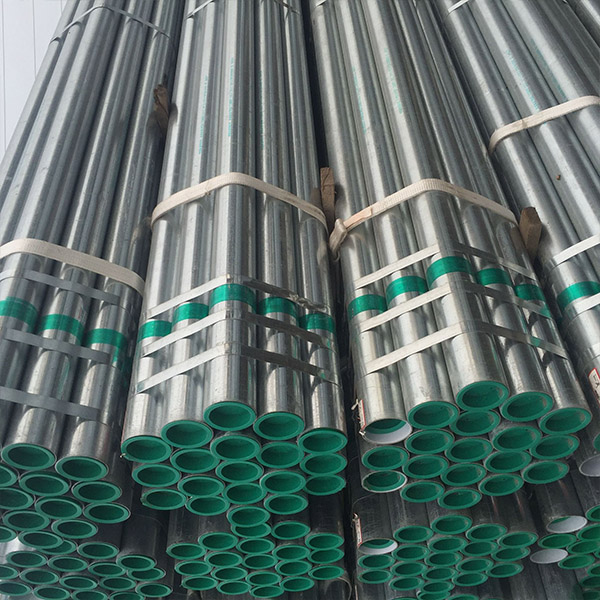
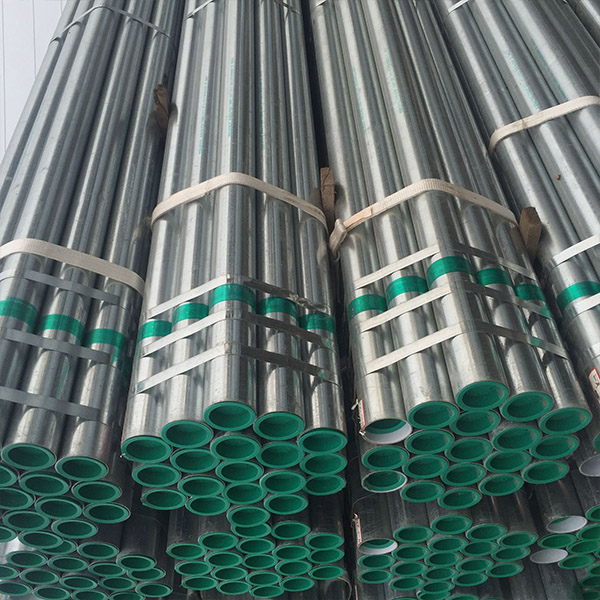
1. プレ亜鉛メッキ:プレ亜鉛メッキ鋼管は、溶融亜鉛メッキ鋼帯から直接加工されます。
亜鉛メッキ層:40~60g/m²。より厚い亜鉛メッキ層が必要な場合は、ご注文に応じて加工いたします。(厚さは0.7mm~4.5mmです)
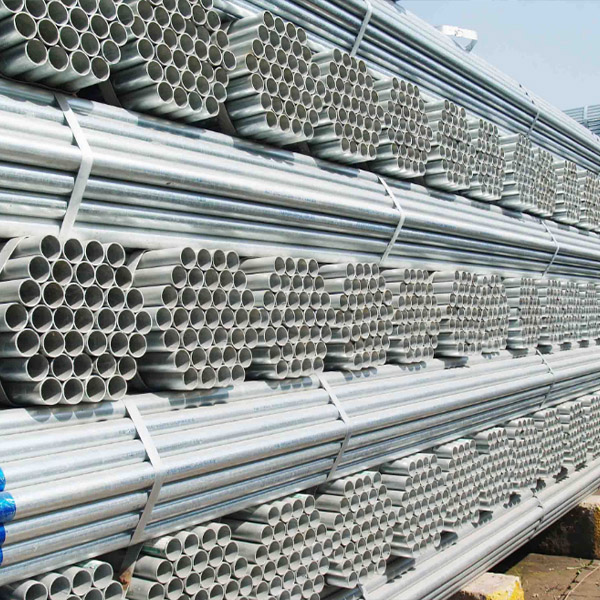
2. 溶融亜鉛めっき:溶融亜鉛めっきパイプは、プレ亜鉛めっきパイプよりも厚い亜鉛めっき層を有します。黒鋼管を亜鉛浴に浸漬して亜鉛めっきを行います。亜鉛めっき層の厚さは200~500g/m²です。
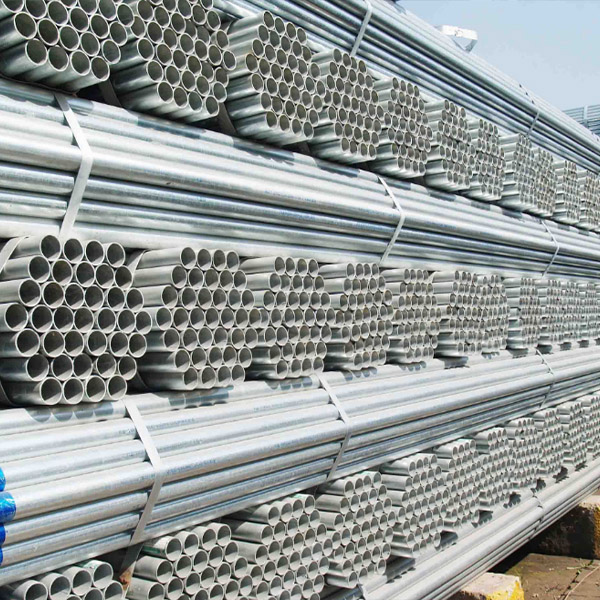
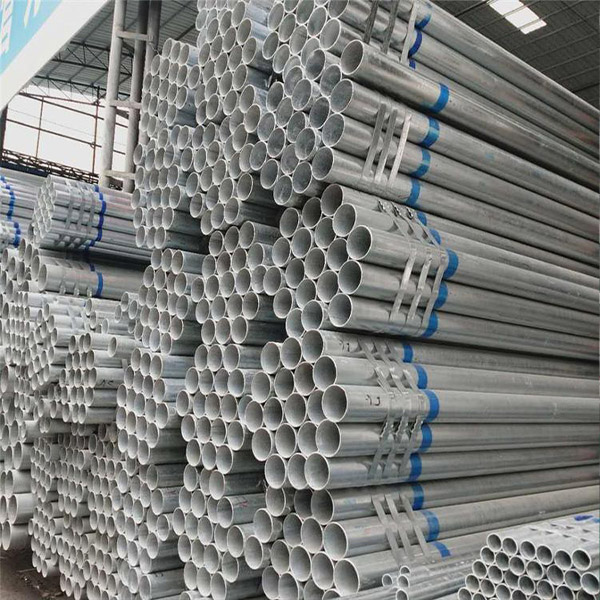
プロセスフローは以下のとおりです。黒管-アルカリ洗浄-水洗浄-酸洗-水すすぎ-浸漬助剤-乾燥-溶融亜鉛めっき-外部送風-内部送風-空冷-水冷-不動態化-水すすぎ-検査-計量-保管。
1. ブランドと化学組成
亜鉛メッキ鋼管に使用される鋼の等級および化学組成は、GB/T3091で規定されている黒鋼管に使用される鋼の等級および化学組成に準拠しなければならない。
2. 製造方法
黒管の製造方法(炉溶接または電気溶接)は製造業者によって選択されます。めっきには溶融亜鉛めっきが用いられます。
3. ねじ込み継手とパイプ継手
(A)ねじ付きで納入される亜鉛メッキ鋼管の場合、ねじは亜鉛メッキ後に機械加工する必要があります。ねじはYB 822の規定に準拠する必要があります。
(B)鋼管継手はYB 238に準拠し、可鍛鋳鉄管継手はYB 230に準拠するものとする。
4. 機械的特性 亜鉛めっき前の鋼管の機械的特性は、GB 3091 の要件を満たす必要があります。
5. 亜鉛めっき層の均一性 亜鉛めっき鋼管は、亜鉛めっき層の均一性を試験する必要があります。鋼管サンプルは、硫酸銅溶液に5回連続して浸漬した後、赤色(銅めっき色)に変色してはなりません。
6.冷間曲げ試験 公称直径が50mm以下の亜鉛めっき鋼管は、冷間曲げ試験を受けるものとする。曲げ角度は90°、曲げ半径は外径の8倍とする。試験中は溶加材を使用せず、試験片の溶接部は曲げ方向の外側または上側に配置する。試験後、試験片に亜鉛層の亀裂や剥離があってはならない。
7. 水圧試験 水圧試験はクラリネットで実施する必要があります。水圧試験の代わりに渦電流探傷法を使用することもできます。渦電流探傷法の試験圧力または比較サンプルのサイズは、GB 3092 の要件を満たす必要があります。鋼の機械的特性は、鋼の最終使用性能(機械的特性)を保証するための重要な指標です。
山東金白城金属材料有限公司は、世界最大の溶接鋼管生産拠点である山東省に位置しています。長年の努力を経て、多様な投資開発パターンを確立しました。新たな産業化の要求に応じて、当社は強みを最大限に活かし、規模、構造、品質の総合的な向上を実現しています。
当社は亜鉛メッキ鋼管、熱間圧延鋼管、シームレス鋼管の販売を専門としています。数年の開発を経て、当社は長期的な関係を築き上げてきました。
カナダ、オーストラリア、シンガポール、タイ、韓国、ベトナム、メキシコ、チリ、ペルー、ニュージーランドなど、世界70カ国以上のお客様と協力関係を築いています。年間生産量は70万トンです。
亜鉛メッキ鋼管の接続方法:ねじ込み式、溶接式。
ロール溝接続
(1)ロール溝溶接部の割れ
1. ノズルの圧力溝部分の内壁溶接リブを滑らかにして、転がり溝の抵抗を低減する。
2. 鋼管と圧延溝加工装置の軸を調整し、鋼管と圧延溝加工装置が水平になるようにします。
3. 溝のプレス速度を調整し、溝の形成時間は規定を超えないようにし、均等にゆっくりと力を加えます。
(2)ロール溝鋼管の破断
1. パイプ口部の圧力溝部分の内壁溶接リブを滑らかにして、圧延溝の抵抗を低減します。
2. 鋼管と圧延溝加工装置の軸を調整し、鋼管と圧延溝加工装置が水平になるようにします。
3. 押圧速度を調整します。押圧速度は規定値を超えてはならず、均等にゆっくりと力を加えます。
4. 圧延溝加工装置のサポートローラーと加圧ローラーの幅とモデルを確認し、2つのローラーのサイズに不一致がないか確認してください。不一致があると焼き付きの原因となる可能性があります。
5. ノギスを使用して、鋼管の溝が規定値内であるかどうかを確認します。
(3)転造溝加工機によって形成された溝は、以下の要件を満たす必要がある。
1. パイプ端部から溝部までの表面は滑らかで、凹凸や圧延痕がないこと。
2. 溝の中心はパイプ壁と同心円状である必要があり、溝の幅と深さは要件を満たしている必要があり、クランプ部品のタイプが正しいかどうかを確認します。
3. ゴム製シールリングに潤滑剤を塗布し、ゴム製シールリングに損傷がないか確認してください。潤滑剤は油性潤滑剤であってはなりません。
溶接接続
1. 亜鉛メッキ鋼管の管口が直線になっておらず、突き合わせ後に鋼管の管口が斜めになる問題が発生しています。加工前に管頭を短時間切断することをお勧めします。
2. 亜鉛メッキ鋼管のノズルを接続した後、2つのノズルがしっかりと接続されていないため、溶接部の厚みが不均一になる場合、またはパイプ自体の理由や輸送中の衝撃によりパイプが楕円形になっている場合は、パイプの先端を短時間切断してから再度加工することをお勧めします。
3. 亜鉛メッキ鋼管のノズルを突き合わせた後、ノズルに水ぶくれが発生する。
4. 溶接中の技術的な理由による。
5. ノズル内に亜鉛の塊があると、溶接不良や気泡の原因となることがあります。亜鉛の塊が大きすぎたり、パイプの数が多かったりする場合は、単純に亜鉛の塊を取り除く必要があります。
配線接続
1. ねじ込みバックル: パイプフープとねじ込みバックルが完全に接触しない場合は、緩めて、不要なバックル部分を切り取り、ねじを再取り付けします。
2. 鋼管のねじ山とパイプフープのねじ山が一致しないため、接続できません。パイプフープを交換するか、機器を調整してねじ山を切り直してください。
3. 鋼管のねじ切り後に印刷が欠落している場合:鋼管の肉厚がねじ切り管の標準肉厚要件を満たしているかどうかを測定します。
| タイプ | EN10210 亜鉛メッキ鋼管 |
| 学年 | S235jrh(1.0039), s275j0h(1.0149), s275j2h(1.0138), s355j0h(1.0547), s355j2h(1.0576), s355k2h(1.0512), s27(1.0512), 5.9(1.0512), 7(9), 7(9), 5.9(1.0512), s27(1.0512), s27(1.0149), s275j2h(1.0138), s355j0h(1.0547) s(1.0597)h, s355n) s420nh(1.8750), s420nlh(1.8751)、s460nh(1.8953)、s460nlh(1.8956)、s235jrh(1.0039)、s275j(1.8750)、s420nlh(1.8751)、s460nh(1.8953)、 s235jrh(1.0039)、s275j5(j5h)、5j5(04j)、5h(1.8751)、5h(1.8751)、s460nh(1.8953) 1.051)、s355j2h2(1.0552)、 s355j2h(1.0552)(1.0493)、s275nlh(1.0497)、 s355nh(1.0539), s355nlh(1.0549), s420nh(1.8750), s420nlh(1.8751), s460nh(1.8953), s460nlh(1.8956) , s275mh(1.8453)(m843)s275ml (s355mlh(1.8846)s420mh(1.8847)s420mlh(1.8848)s460mh(1.8849)s460mlh(1.8850) |
| 厚さ | 3mm - 30mm |
| 認証 | ウルアピ |
| 処理サービス | 曲げ加工、溶接、巻き戻し、打ち抜き、切断 |
| 製品名 | シームレス鋼管 |
| 形 | 丸い正方形。長方形 |
| 長さ | 3~12ヶ月 |
| 最小注文数量 | 1トン |
| テクノロジー | 熱間圧延 冷間圧延 |